


«Конструкция сварочных горелок» — как кастомизация повышает лояльность заказчика
05.05.2025
1. Зачем горелке превращаться в «лего»‑систему
На одном производстве могут встречаться конструкции из различных материалов таких, как углеродистые стали, CrNi стали, алюминий — под каждую комбинацию свариваемых материалов нужна своя комплектация элементов сварочной горелки.
Автопром, судостроение и тяжёлое машиностроение меняют номенклатуру выпускаемых изделий каждые 9–12 месяцев; ждать «уникальную» сварочную горелку из‑за рубежа нет времени.
Складская экономика. Вместо десятка готовых моделей сварочных горелок под каждый свариваемый материал достаточно держать на складе несколько универсальных узлов, что позволяет уменьшить номенклатуру горелок на 40–60 %.
2. Как устроена модульная платформа
-
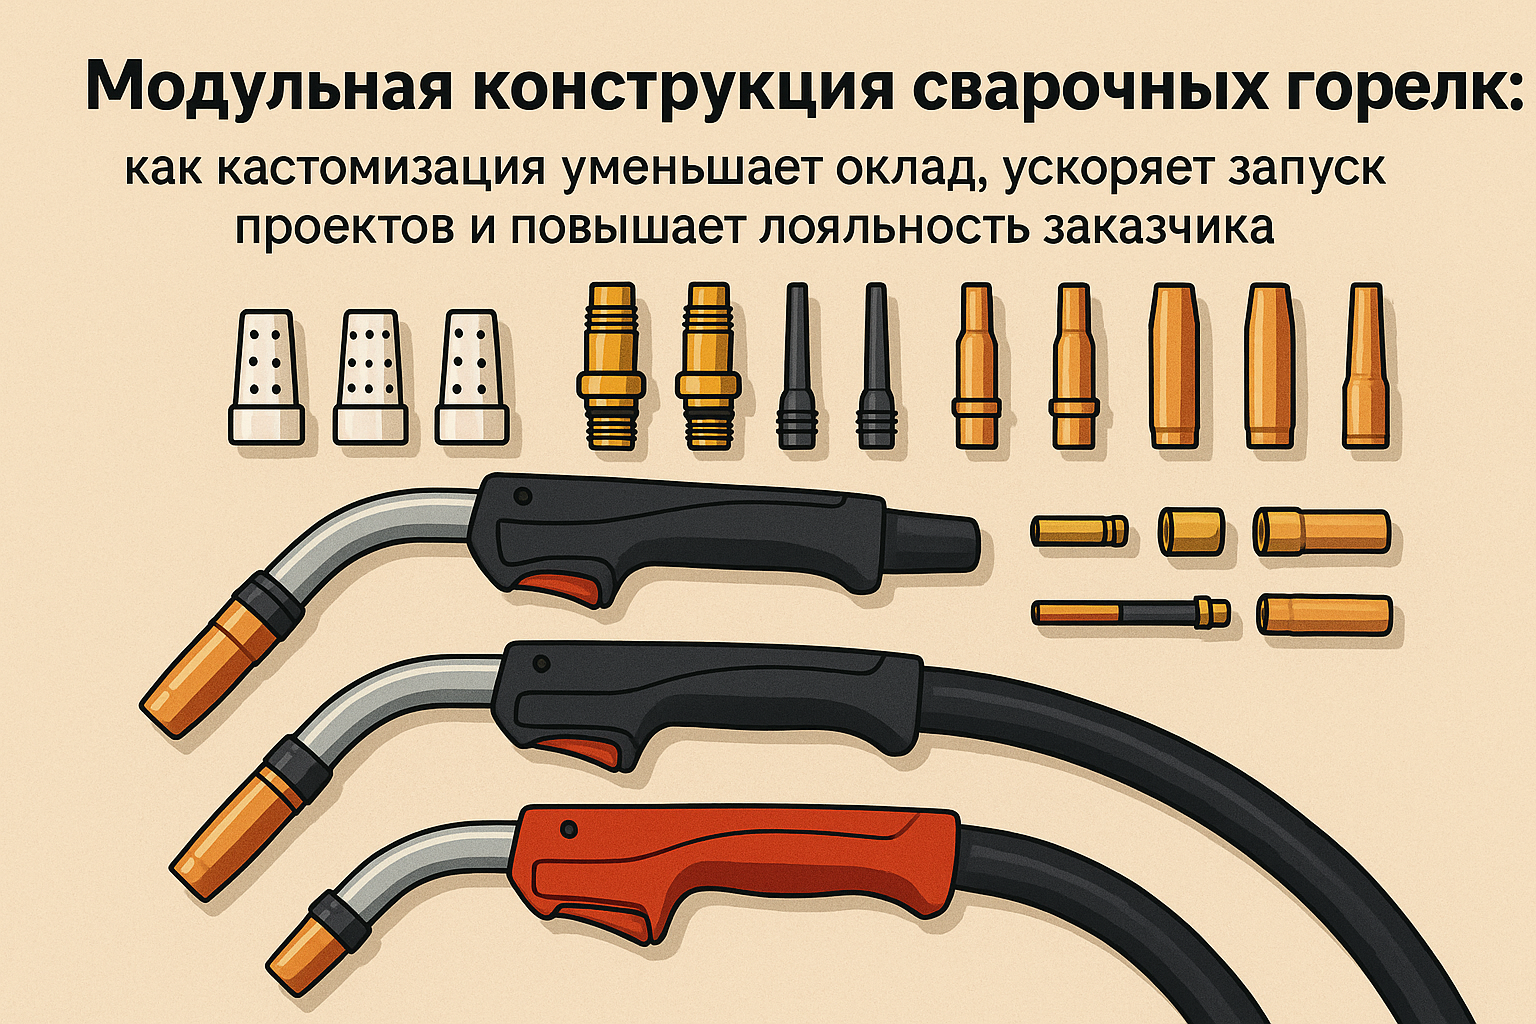
Гусаки горелки: прямые или изогнутые под разные углы, с газовым или жидкостным охлаждением. Замена узлов занимает несколько минут прямо на рабочем месте.
-
Рукоятки: стандартная, «пистолетная» или укороченная для атомической или роботизированной сварки. Каждую можно оснастить разными комплектующими под MIG/MAG или TIG сварку.
-
Кабель‑пакеты: длиной 3м, 4м или 5м в конструкции токоведущей жилы кабеля используется медь. В исполнении эконом, используется анодированный медью алюминий. В зависимости от тока сварки определяются массогабаритные размеры кабеля.
-
Контактные наконечники и сопла: диаметры сварочной проволоки 0,8–3,2мм, изготавливаются из меди E-CU, легированная медь типа CuCrZr или биметаллических сплавов повышенной стойкости меняются за считаные секунды. Сопла сварочной горелки изготавливаются из меди, могут быть с покрытием хромом или без покрытия. Имеют различные диаметры и длину в зависимости от решаемой задачи на производстве.
-
Интеллектуальный блок: NFC‑метка, Bluetooth‑датчик температуры и тока, MEMS‑акселерометр «упал‑отключи» — ставятся по желанию, подключаются к единой CAN‑шине внутри рукоятки.
3. Инженерные тонкости, которые делают модульность надёжной
-
Быстросъёмное соединение на гусаке имеет шпоночное соединение для фиксации гусака в определённом положении во время сварки, невозможно перепутать газо‑ и водо‑охлаждаемые каналы.
-
Материал фиксирующей гайки на гусаке сварочной горелки выдерживает до 2000 циклов замены без потери герметичности.
4. Экономический эффект
-
Минус 55 % запасов готовых изделий. Снижение складских запасов сварочных горелок до 55%. Предприятие переходит от «склада готовых горелок» к быстрой сборке горелки в зависимости от решаемой задачи за 10–15 минут.
-
Новая конфигурация за две недели. Вместо 8‑10 недель, как при классическом ODM‑подходе, потому что большинство узлов уже лежит на полке.
-
Сервис в два раза дешевле. Поставщик меняет только изношенный модуль, а не всю горелку— гарантийные расходы снижаются примерно на треть.
-
Дополнительная прибыль. Опционные детали сварочной горелки продаются, как аксессуары и добавляют до 18 % прибыли сверх базовой модели.
5. Типовые сценарии применения
Роботизированная сварка кузовных панелей: гусак роботизированной горелки под углом 22° + короткий 2‑метровый кабель + NFC‑метка для автоматической идентификации в ячейке FANUC.
Монтаж трубопровода «в поле»: удлинённый гусак сварочной горелки под углом 60° с жидкостным охлаждением + 6‑метровый кабель + переход на инвертор‑генератор.
Сварка алюминиевых металлоконструкций: рукоятка «пистолетного» типа + оснащение под сварочную проволоку типа AlMg + датчик перегрева, чтобы не прожечь тонкий лист.
6. Пошаговый план внедрения
Аудит горелок на производстве сварных металлоконструкций. Разбейте все существующие модели на кластеры по току, геометрии и типу охлаждения.
Определите оптимальный набор узлов. Правило 80/20: какие 20 % компонентов закрывают 80 % заказов.
Минимизируйте номенклатуру сварочных горелок, используемых на Вашем производстве. Механический и электрический разъём должны выдерживать не меньше тысячи циклов.
Предложите поставщику горелок для дуговой сварки предложить Вам нужную комбинацию гусака, соединительного кабеля и других аксессуаров.
Модульная горелка для дуговой сварки в защитных газах — это гибкость для заказчика и экономия капитала для производителя. Время реакции сокращается, склад меньше «замороженных» денежных средств, а каждый новый набор узлов становится ещё одним аргументом в борьбе за лояльность клиента. Инвестируйте в стандартизированные интерфейсы и цифровой конфигуратор — и кастомизация перестанет быть головной болью, превратившись в источник дополнительной прибыли.
Другие статьи
«Сделано в РФ»: зачем собирать сварочные горелки внутри страны
05.05.2025
Безопасность при сварке: основные главные правила для мастера
25.04.2025
Современные технологии в сварке: как автоматизация меняет производство
25.04.2025
Как выбрать сварочную горелку: ключевые параметры и советы специалистов
23.04.2025
Подпишитесь
Узнавайте первым о новинках и акциях